Artykuł sponsorowany
Jak materiał obrabiany wpływa na wybór, geometrię i zużycie tarczy głównej oraz podcinaka
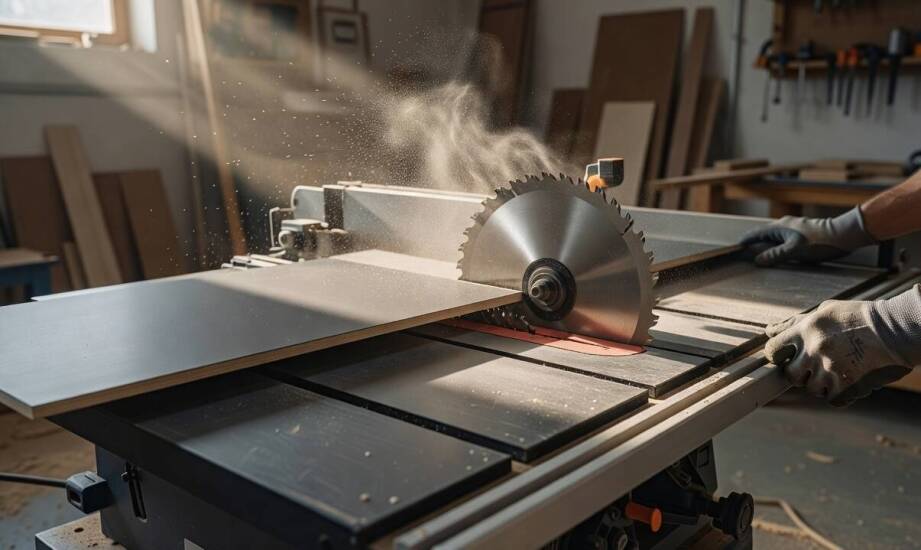
Wielu właścicieli małych stolarni decyduje się na obróbkę litego drewna, sklejki oraz twardych płyt laminowanych na jednym urządzeniu, unikając w ten sposób ciągłych przestojów związanych z modyfikacją parku maszynowego. Przemysłowe piły formatowe do drewna dają elastyczność produkcji, ale praca z różnorodnymi surowcami prowadzi do kompromisów w zakresie precyzji cięcia i trwałości narzędzi. Operatorzy szybko zauważają istotne różnice w oporze skrawania, gładkości krawędzi oraz tempie tępienia się tarcz. Zjawiska te zależą bezpośrednio od struktury dominującego surowca, który wymusza dostosowanie kinematyki obróbki do fizycznych właściwości materiału.
Wpływ struktury surowca na obciążenie tarczy i wrzeciona
Tarcza główna przyjmuje na siebie największe siły powstające podczas fizycznego kontaktu zębów z obrabianą powierzchnią. Lite drewno o zróżnicowanej gęstości i wilgotności generuje wysoce zmienne siły skrawania, które przekazują drgania bezpośrednio na wrzeciono oraz silnik napędowy. Przetwarzanie twardszych gatunków liściastych, takich jak dąb czy buk, zwiększa moment oporowy i podnosi temperaturę w strefie cięcia. Z kolei miękkie drewno iglaste pozwala na znacznie wyższe prędkości posuwu przy relatywnie niskim obciążeniu jednostki napędowej. Sklejka i płyty wiórowe zachowują się w trakcie obróbki inaczej, ponieważ ich warstwowa struktura oraz obecność syntetycznych spoiw mocno modyfikują rozkład sił nacisku na pojedynczy ząb.
W przypadku płyt laminowanych i fornirowanych do głosu dochodzi dodatkowy element układu tnącego. Zintegrowany podcinak zapobiega wyrwaniom twardej okleiny na spodniej stronie formatki, przecinając wstępnie tylko dolną warstwę surowca. Parametry pracy tego narzędzia zależą w dużej mierze od modelu maszyny. Głębokość rzazu wynosi najczęściej około 1,0–2,0 mm, a prędkość obrotowa utrzymuje się przeważnie w przedziale 8600–10000 obr./min, co pozwala precyzyjnie przygotować drogę dla zęba głównego. Prawidłowo skalibrowany podcinak pracuje nieco szerzej niż tarcza główna, niwelując ryzyko uderzenia głównego ostrza w kruchą krawędź laminatu.
Geometria uzębienia a widoczne ślady zużycia materiału
Dopasowanie profilu zębów, kąta natarcia i materiału korpusu musi wynikać z właściwości fizycznych materiału najczęściej poddawanego obróbce w zakładzie. Wzdłużne cięcie drewna litego wymaga uzębienia naprzemian skośnego z dodatnim kątem natarcia oscylującym wokół 20 stopni, co ułatwia płynne odprowadzanie wiórów i zmniejsza tarcie. Przy twardych płytach MDF oraz laminatach maszyny wykorzystują zęby trapezowo-płaskie z kątem zerowym lub ujemnym. Taki profil ostrza nie wgryza się agresywnie w surowiec, lecz bezpiecznie zeskrobuje wierzchnią warstwę powłoki dekoracyjnej. Stabilność całego procesu zależy również od budowy samego narzędzia. Solidny stalowy korpus z wlutowanymi nakładkami z węglików spiekanych skutecznie tłumi wibracje. Zagęszczenie ostrzy wzrasta od 24–40 sztuk dla surowej tarcicy do ponad 60 zębów przy gładkich płytach meblowych.
Zła konfiguracja szybko ujawnia się poprzez charakterystyczne ślady na krawędziach formatek oraz skróconą żywotność całego zestawu. Wyszczerbienia dolnej krawędzi laminatu to wyraźny sygnał braku podcinaka lub jego niewspółosiowego ustawienia względem tarczy głównej. Ciemne przypalenia, nadmierne nagrzewanie i szarpanie włókien pojawiają się w wyniku zbyt małej liczby zębów lub zastosowania złego kąta natarcia do gęstego drewna. Przyspieszone tępienie węglików i głośniejsza praca silnika oznaczają zazwyczaj przekroczenie optymalnego oporu dla wybranej geometrii. Ignorowanie trudności z płynnym posuwem prowadzi z czasem do trwałego odkształcenia korpusu piły.
Osiąganie optymalnego kompromisu w codziennej produkcji
Wybór docelowego zestawu narzędziowego opiera się na analizie proporcji obrabianych materiałów, częstotliwości zmian w harmonogramie zleceń i oczekiwanym balansie między idealnie gładką powierzchnią a długotrwałą pracą ostrza. Przedsiębiorstwa przerabiające w większości płyty wiórowe muszą korzystać z podcinaka oraz tarcz o ujemnym kącie natarcia, nawet kosztem wolniejszego podawania materiału. Warsztaty ciesielskie i stolarnie skupione na litym drewnie preferują agresywniejsze geometrie z dodatnim kątem, które znacząco przyspieszają formatowanie twardej tarcicy. Regularna weryfikacja jakości uzyskanych krawędzi ułatwia stopniowe kalibrowanie sprzętu do rzeczywistego profilu działania zakładu.
Wiedza o mechanice cięcia pomaga ocenić realne zapotrzebowanie technologiczne w dłuższej perspektywie. Firma INTERPART Aleksander Tybora na bieżąco dostarcza na rynek zaawansowane maszyny stolarskie, wspierając zakłady produkcyjne w doborze urządzeń do efektywnej obróbki naturalnego drewna oraz twardych kompozytów płytowych.
Kategorie artykułów
Polecane artykuły

Rola adwokata w zabezpieczaniu spadkowego majątku

Znaczenie księgowej ewidencji dla małych firm

Zmiana kierunku na rzeszowskim rynku nieruchomości — dlaczego obrzeża stawiają na zabudowę szeregową
